


Produits
Actualités
- ▶ Entretien des remorques-citernes en aluminium : prévention de la corrosion galvanique aux jonctions
- ▶ Comment une remorque-citerne à carburant en aluminium peut augmenter la charge utile légale
- ▶ Remorques-citernes pétrolières en aluminium : évaluer les économies de poids par rapport au coût initial
- ▶ Pourquoi la conception des cloisons est essentielle à la stabilité des semi-remorques-citernes en acier au carbone pour le transport de pétrole
- ▶ Quels essais de citerne sont requis pour une semi-remorque-citerne pétrolière en acier au carbone ?
Entretien des remorques-citernes en aluminium : prévention de la corrosion galvanique aux jonctions
Entretien des citernes en aluminium : prévenir la corrosion galvanique aux jonctions
Pour un responsable du contrôle qualité ou de la sécurité, la corrosion sur une citerne en aluminium est rarement une simple préoccupation esthétique. Un petit dépôt blanc autour d'une fixation, d'un raccord ou d'une patte de montage peut indiquer une jonction qui retient l'eau, perd sa barrière de protection ou permet le développement d'une réaction électrochimique. Si elle n'est pas traitée, une attaque localisée peut réduire l'épaisseur de la paroi, endommager les joints d'étanchéité, compromettre les fixations et créer des conditions nécessitant une réparation imprévue ou une évaluation plus détaillée de l'intégrité.
Cela est particulièrement pertinent pour une semi-remorque-citerne en aluminium destinée au transport de carburant, car sa cuve, ses supports de tuyauterie, ses ensembles de trou d'homme, ses interfaces de béquilles, ses composants de châssis et son équipement électrique peuvent réunir plusieurs métaux dans un même environnement de service. L'aluminium forme naturellement un film d'oxyde, mais ce film ne garantit pas une protection contre la corrosion aux jonctions. Le risque augmente lorsque l'aluminium entre en contact avec un métal plus noble et qu'un électrolyte — généralement l'eau de pluie, les projections routières, l'eau de lavage, la condensation ou des résidus contaminés — établit un pont entre les éléments.
L'objectif pratique n'est pas d'éliminer chaque jonction entre métaux différents. Cela serait irréaliste sur une citerne routière. L'objectif est de garantir que chaque jonction soit correctement isolée, étanchée, drainée, accessible pour l'inspection et réparée avant que la corrosion ne devienne structurelle ou n'affecte les équipements liés au confinement.
Pourquoi la corrosion se concentre aux jonctions
La corrosion galvanique nécessite trois conditions : des matériaux conducteurs différents, un contact électrique entre eux et un électrolyte. Il suffit de supprimer l'une de ces conditions pour interrompre la réaction. En pratique, toutefois, les jonctions réunissent souvent les trois. Un boulon en acier inoxydable peut être électriquement relié à l'aluminium par une patte ; l'eau peut pénétrer dans la jonction à travers un joint d'étanchéité fissuré ; la saleté peut ensuite retenir l'humidité longtemps après que la remorque a quitté des conditions humides.
Le schéma visible est souvent localisé plutôt qu'uniforme. Recherchez des produits de corrosion blancs crayeux ou poudreux, des cloques de peinture sur les bords, des traces sous les raccords, de l'usure par frottement autour des têtes de boulons, des piqûres près des rondelles ou une fine ligne corrodée là où une patte rejoint la paroi. Ces signes doivent être interprétés. L'oxydation superficielle de l'aluminium exposé n'est pas automatiquement un défaut, mais une corrosion apparaissant dans une fente, un recouvrement étanché ou une fixation porteuse mérite un examen plus approfondi.
Le carburant ne crée généralement pas l'électrolyte nécessaire à l'activité galvanique de la même manière que l'eau, mais les opérations de transport exposent les remorques à de nombreuses autres sources d'humidité. L'air côtier, les routes salées ou poussiéreuses, les lavages extérieurs fréquents, le lavage à haute pression autour des jonctions et les longues périodes d'immobilisation peuvent tous augmenter le temps d'humidité. Dans les régions chaudes, des cycles répétés de condensation et de séchage peuvent être aussi importants que les précipitations. Les plans d'inspection doivent refléter les conditions réelles des itinéraires et du lavage plutôt que de s'appuyer uniquement sur des intervalles calendaires.
Commencez par les jonctions les plus importantes
Toutes les jonctions n'ont pas les mêmes conséquences. Un programme d'inspection utile distingue les emplacements critiques pour le confinement de la quincaillerie extérieure générale. Donnez la priorité aux zones de montage des trous d'homme et des couvercles d'accès, aux supports de vannes et de tuyauterie, aux raccordements de récupération des vapeurs, aux équipements de déchargement, aux interfaces entre la cuve et le châssis, aux points de mise à la terre, aux pattes d'échelle et de passerelle, ainsi qu'aux emplacements où des équipements ont été ajoutés ultérieurement. Les accessoires ajoutés ultérieurement méritent particulièrement d'être vérifiés, car une cuve par ailleurs saine peut être affectée par un nouveau point de montage mal isolé.
Lors d'un contrôle visuel de routine, vérifiez que la jonction reste sèche et propre. Inspectez-la ensuite plus attentivement lors de l'entretien programmé : éliminez les débris accumulés, examinez la continuité du mastic, évaluez l'état des rondelles et regardez sous les couvercles amovibles où l'eau peut être emprisonnée. N'utilisez pas de raclage agressif ni d'outils abrasifs sur les surfaces en aluminium sans avoir confirmé que cette méthode n'endommagera pas la finition protectrice ni ne créera de rayures profondes.
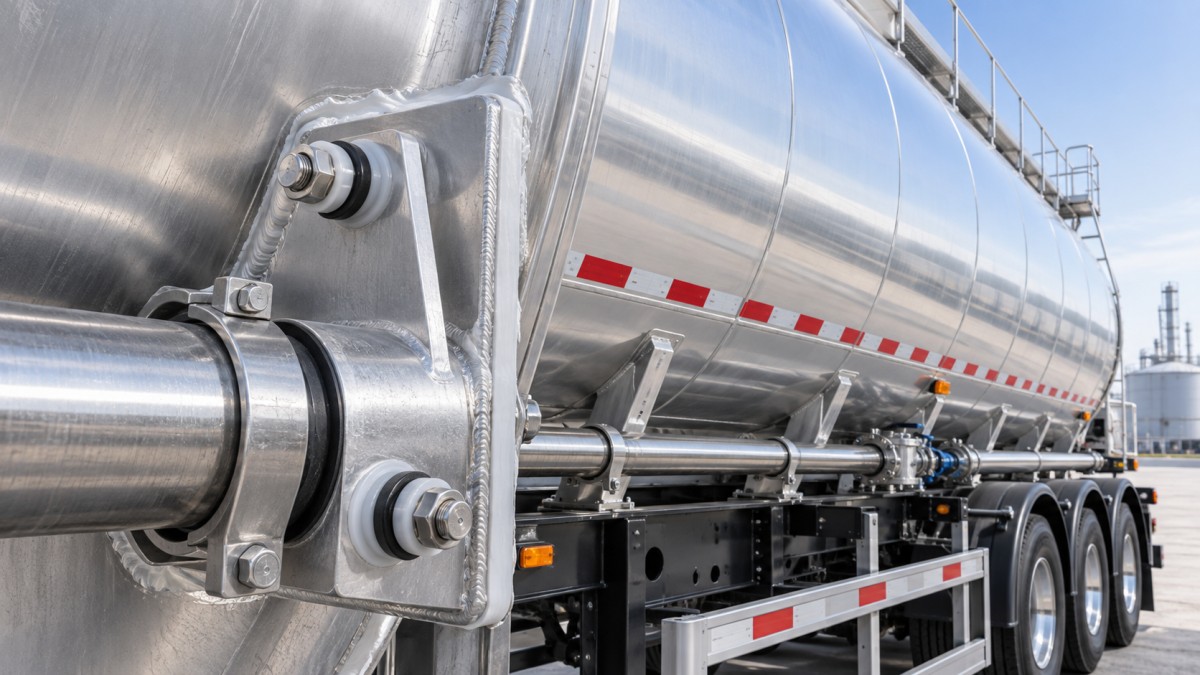
Pour les dossiers qualité, des photographies avec des références d'emplacement sont plus utiles qu'une simple mention « corrosion constatée ». Enregistrez le type de jonction, les matériaux concernés lorsqu'ils sont connus, l'état de la peinture ou du revêtement, les signes de pénétration d'humidité, ainsi que le fait que le problème soit stable, évolutif ou associé à une fixation desserrée. Les données de suivi aident à distinguer un problème ponctuel d'eau de lavage d'une défaillance répétée de conception, d'étanchéité ou de drainage.
L'isolation est plus fiable qu'un nettoyage répété
Nettoyer les produits de corrosion sans corriger l'interface ne fait que remettre le compteur à zéro. Une approche de réparation plus durable consiste à rétablir la barrière entre les métaux différents et à empêcher l'eau de rester dans la jonction. Selon la conception de la jonction et les exigences de service, cela peut impliquer des bagues, douilles, rondelles ou patins isolants non conducteurs, des mastics compatibles, des revêtements protecteurs ou un agencement de fixation révisé.
Le choix des fixations doit être considéré comme une décision d'ingénierie, et non comme une substitution effectuée dans le magasin de pièces. Le matériau, le revêtement, le système de rondelles, l'exigence de couple de serrage, la charge de la jonction et les conditions d'exposition sont tous importants. L'acier inoxydable est souvent choisi pour sa résistance et sa durabilité, mais le contact direct entre l'acier inoxydable et l'aluminium dans une jonction humide nécessite une isolation appropriée. De même, une fixation en acier au carbone revêtu peut devenir problématique lorsque son revêtement est endommagé. Si une pièce de remplacement diffère de la nomenclature d'origine, les équipes de maintenance doivent confirmer son adéquation auprès du fabricant de la remorque ou à l'aide de la documentation de réparation approuvée.
Les mastics nécessitent une manipulation tout aussi soigneuse. Un mastic doit être compatible avec l'aluminium, le système de revêtement et l'environnement du produit transporté. Il doit également être appliqué sur une surface correctement préparée. Étancher sur de l'humidité emprisonnée, des produits d'oxydation non adhérents ou une peinture défaillante peut créer une fente cachée où la corrosion se poursuit sans être visible. Lorsqu'une jonction nécessite un drainage, n'obstruez pas les voies de drainage prévues au nom d'une meilleure étanchéité.
Décisions de réparation : lorsqu'une jonction nécessite plus qu'une retouche
Un léger dépôt en surface sur une patte non critique peut être traité par nettoyage, restauration de la finition et amélioration de l'étanchéité de la jonction. La décision change lorsque des piqûres sont visibles, qu'une perte de métal est suspectée, qu'une fixation ne s'appuie plus correctement, que la peinture s'est largement soulevée ou que l'emplacement affecté est proche d'une ouverture de cuve, d'un point de support ou d'un raccord de manutention de liquides. À ce stade, une évaluation compétente doit déterminer si le problème se limite à la quincaillerie extérieure ou concerne la structure de la cuve.
Évitez les réparations sur site qui introduisent des soudures, perçages ou fixations entre métaux différents non approuvés à proximité de la paroi de la cuve. Les travaux de réparation sur une citerne de carburant nécessitent également une mise hors service sécurisée, un nettoyage, des procédures de dégazage lorsque cela est applicable et le respect des règles de sécurité locales de l'exploitant. La séquence correcte est souvent plus lente qu'une réparation improvisée, mais elle protège à la fois l'équipement et les personnes qui travaillent à proximité.
L'entretien commence par une conception de citerne facile à entretenir
La prévention de la corrosion doit être examinée dès l'étape de spécification, et non uniquement après la livraison. Une conception de citerne offrant des jonctions accessibles, un drainage judicieux, des interfaces compatibles et des finitions protectrices faciles à entretenir rend l'inspection plus fiable dans l'utilisation quotidienne d'une flotte. Le choix des matériaux doit également correspondre au cycle de service prévu et à l'environnement de transport.
Par exemple, laciterne en alliage d'aluminium peint de 45 m³ à 6 compartiments avec système de récupération des vapeurs utilise une cuve en alliage d'aluminium 5454, avec une épaisseur de virole déclarée de 5.5 mm et des fonds de 7 mm. Sa configuration à six compartiments et son système de récupération des vapeurs font de l'état des jonctions autour des équipements d'accès, de vapeur et de manutention des produits un élément pertinent de la maintenance préventive. Le système de peinture doit être inspecté non seulement sur les grands panneaux, mais également sur les bords, les fixations, les supports et les interfaces où les dommages au revêtement peuvent commencer.
Shandong ORNN Vehicle Co., Ltd. travaille depuis 17 ans dans la fabrication de semi-remorques et d'équipements de transport, produisant des équipements-citernes, pour liquides chimiques, des bennes, des plateaux et des porte-engins surbaissés pour différentes tâches de transport. En Afrique de l'Est, en Afrique de l'Ouest et en Arabie saoudite, les conditions de service peuvent varier fortement selon la contamination des routes, les pratiques de lavage, l'humidité et les capacités de maintenance des flottes. C'est pourquoi un plan de maîtrise de la corrosion doit être convenu parallèlement aux spécifications de la citerne, y compris les matériaux de jonction préférés, les fixations de remplacement, les méthodes de réparation des revêtements et l'accès pour l'inspection.
Une routine de contrôle pratique
Une routine efficace ne nécessite pas une paperasse excessive, mais elle doit être cohérente. Intégrez les contrôles des jonctions aux inspections visuelles avant mise en service ; effectuez un examen plus détaillé après les périodes humides saisonnières, des dommages extérieurs, des modifications ou une exposition inhabituelle ; et inspectez immédiatement en cas d'apparition de taches, de quincaillerie desserrée ou de défaillance du mastic. Lavez la remorque en utilisant des méthodes adaptées aux surfaces en aluminium peint, puis laissez sécher les jonctions et les zones dissimulées plutôt que de laisser l'humidité emprisonnée sous les couvercles ou autour des raccords.
La question clé pour chaque constat est simple : qu'est-ce qui a permis à l'humidité et au contact électrique de persister ici ? Lorsque cette question conduit à une meilleure isolation, à un revêtement restauré, à une étanchéité fiable et à une date de réinspection documentée, la corrosion galvanique devient un problème de maintenance maîtrisable plutôt qu'une source récurrente d'immobilisation de la citerne.
Formulaire de demande de devis
Veuillez remplir le formulaire ci-dessous, et nos experts produits vous contacteront dans un délai d’une heure ouvrée. Tous les détails de votre demande sont strictement confidentiels et utilisés uniquement pour vous fournir une solution précise.
✅ Assistance technique en ligne 24h/24 et 7j/7 | Prêt à répondre à toute demande technique.
✅ Assistance complète pour les documents d’exportation | Nous fournissons l’ensemble des documents d’expédition afin d’assurer un dédouanement fluide.
LOGO
Cette magnifique maison de plage est un véritable havre de paix, nichée dans une communauté côtière sereine avec un accès direct à la plage.
Heures d’ouverture
Lundi - Vendredi : de 9 h à 17 h
Dimanche : Fermé
Fermé les jours fériés
Contact
+18888888888
hezuo@eyingbao.com123 West Street, Melbourne Victoria 3000 Australia
Demandez un devis gratuit dès aujourd’hui
Vous recherchez des modèles courants ou des spécifications personnalisées ? Nos ingénieurs sont prêts.
Contactez-nous dès aujourd’hui pour un partenariat durable !