


Produits
Actualités
- ▶ Choix des nuances d’alliage d’aluminium pour la construction de la citerne d’une remorque-citerne à carburant
- ▶ Entretien des remorques-citernes en aluminium : prévention de la corrosion galvanique aux jonctions
- ▶ Comment une remorque-citerne à carburant en aluminium peut augmenter la charge utile légale
- ▶ Remorques-citernes pétrolières en aluminium : évaluer les économies de poids par rapport au coût initial
- ▶ Pourquoi la conception des cloisons est essentielle à la stabilité des semi-remorques-citernes en acier au carbone pour le transport de pétrole
Choix des nuances d’alliage d’aluminium pour la construction de la citerne d’une remorque-citerne à carburant
Le choix de l’alliage pour la virole d’une citerne routière en aluminium destinée au transport de carburant doit commencer par les conditions de service, et non par la valeur de résistance maximale disponible. La virole doit supporter la pression du liquide, les charges de fatigue induites par la route, les forces de ballottement entre compartiments ainsi que les charges locales provenant des berceaux, chicanes, trous d’homme, supports de tuyauterie et équipements d’accès. Elle doit également conserver sa résistance à la corrosion autour des soudures et rester pratique à former, réparer et inspecter tout au long de sa durée de service.
Pour les produits pétroliers raffinés, les alliages aluminium-magnésium de la série 5xxx sont couramment envisagés, car ils associent une résistance utile à une bonne résistance à la corrosion et une bonne soudabilité. Au sein de cette famille, le choix de la nuance doit être lié à l’état métallurgique spécifié, à l’épaisseur de la tôle, au procédé de soudage, à la géométrie de la virole et au cycle de service. Comparer une fiche technique de matériau brut sans tenir compte de ces conditions peut conduire à une conception de citerne inadaptée.
Commencer par le cheminement des charges de la virole
Une virole de citerne n’est pas sollicitée uniformément. La pression hydrostatique augmente vers les viroles inférieures, tandis que le freinage, les virages, les routes irrégulières et le remplissage partiel créent des contraintes variables le long du cylindre et au niveau des cloisons de compartiment. Les sollicitations locales les plus élevées se situent souvent près des discontinuités structurelles plutôt qu’au milieu d’une tôle de virole ininterrompue.
La résistance de l’alliage influe donc sur davantage que l’épaisseur nominale de paroi. Une tôle à plus haute résistance peut permettre un calcul structurel différent, mais elle n’autorise pas automatiquement une virole plus mince. La résistance aux bosses, la résistance dans la zone soudée, les performances en fatigue, l’épaisseur minimale praticable pour la fabrication et la surépaisseur de corrosion requise imposent toujours des limites. Une virole mince qui satisfait à un calcul de contrainte statique peut être plus vulnérable aux dommages de manutention, au flambement local près des supports ou à la déformation lors du soudage.
Les fonds doivent faire l’objet d’un traitement distinct. Leur forme et leur retenue diffèrent de celles de la virole cylindrique, et ils subissent des charges membranaires liées à la pression ainsi que des forces concentrées dues aux raccords ou aux renforts. Une spécification utilisant une même épaisseur pour chaque composant peut négliger ces différences. Les matériaux de la virole, des fonds, des cloisons et des plaques de renfort doivent être examinés comme un ensemble connecté.
La place du 5454 dans la construction de citernes
L’alliage d’aluminium 5454 est fréquemment choisi pour les viroles de citernes routières lorsqu’une résistance à la corrosion, une aptitude au formage et une construction soudée fiable sont requises. Sa composition et son comportement en font une option pertinente pour les corps de citernes pétrolières, en particulier lorsque la conception privilégie des performances stables après fabrication plutôt que de se fonder uniquement sur la résistance du métal de base.
L’état métallurgique sélectionné est important. Les états écrouis tirent une partie de leur résistance de l’écrouissage. Le soudage par fusion modifie localement cet état ; la zone affectée thermiquement peut donc présenter une résistance inférieure à celle de la tôle environnante. Les calculs de virole doivent utiliser des propriétés adaptées à l’état soudé lorsque le code applicable ou la méthode de conception l’exige. Employer la valeur de résistance à la traction de la tôle de base dans un calcul au niveau d’un cordon soudé constitue une surestimation courante de la capacité structurelle.
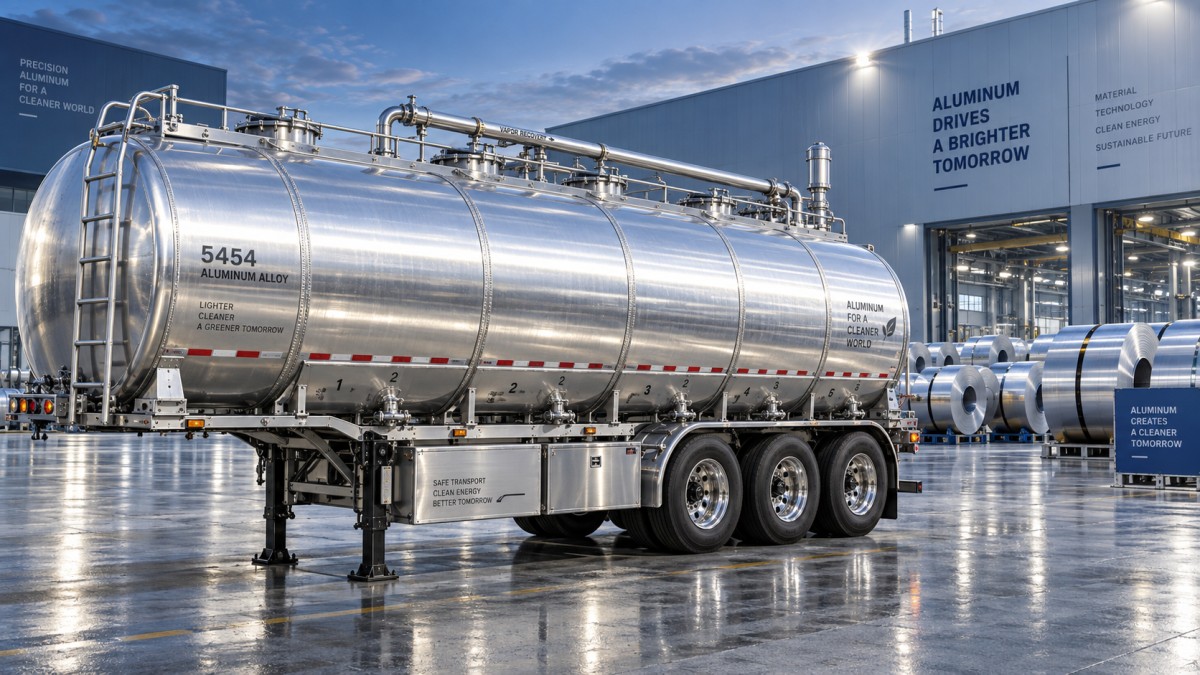
À titre d’exemple, uneciterne en alliage d’aluminium peint de 45 m³ à 6 compartiments avec système de récupération des vapeurs utilise un alliage 5454 avec une virole de citerne de 5,5 mm et des fonds de 7 mm. Ces valeurs illustrent pourquoi la nuance d’alliage ne peut pas être évaluée indépendamment du volume, de la configuration des compartiments, de l’emplacement des composants et de la disposition structurelle complète. Elles ne doivent pas être considérées comme des épaisseurs transférables à une autre configuration de citerne.
Comparer les nuances selon leur comportement après fabrication
La nuance 5083 est souvent associée à une résistance plus élevée parmi les alliages 5xxx couramment utilisés, tandis que le 5454 est régulièrement apprécié pour le formage et le service des viroles de citernes. Aucune de ces descriptions ne suffit à déterminer l’adéquation. Une nuance à plus haute résistance peut convenir lorsque la structure et le processus de fabrication le permettent, mais ses avantages peuvent être réduits par la complexité du formage, les considérations relatives à la zone soudée ou une réduction d’épaisseur inutilement agressive. La nuance 5052 peut offrir une résistance à la corrosion et une ouvrabilité utiles dans certains composants fabriqués, mais son niveau de résistance et son usage prévu doivent être examinés attentivement avant de l’affecter à une virole principale fortement sollicitée.
La compatibilité avec le carburant n’est qu’une partie de la maîtrise de la corrosion
Une virole de citerne en aluminium doit être évaluée par rapport à la spécification réelle du liquide, y compris à la teneur possible en eau, aux additifs et aux produits chimiques de nettoyage. La surface intérieure n’est pas toujours exposée à un environnement de carburant uniforme. L’eau peut se déposer dans les zones basses, et des résidus peuvent subsister autour des puisards, des vannes, des limites de compartiment ou des zones mal drainées. Ces conditions locales méritent davantage d’attention qu’une affirmation générale selon laquelle la cargaison est du « pétrole » ou du « carburant ».
Les conditions de corrosion externes sont tout aussi pertinentes. Les projections routières, l’air côtier, les sels déposés et l’humidité piégée aux interfaces peuvent attaquer un système même lorsque l’alliage de la virole présente lui-même une bonne résistance atmosphérique. L’aluminium est également vulnérable à la corrosion galvanique lorsqu’il est relié électriquement à des métaux dissemblables en présence d’un électrolyte. Les supports en acier, fixations, colliers de tuyauterie et interfaces de support nécessitent une isolation, un drainage et des détails de protection adaptés. La peinture extérieure peut contribuer au schéma global de protection, mais elle ne corrige pas les pièges à eau ni les matériaux de contact incompatibles.
L’épaisseur ne peut pas être choisie uniquement en fonction de la capacité
La capacité de la citerne est un mauvais raccourci pour sélectionner l’épaisseur de la virole. Deux citernes de volume similaire peuvent avoir des diamètres, longueurs, nombres de compartiments, dispositions de chicanes, empattements d’essieux, positions de supports et masses brutes totales autorisées différents. Un diamètre plus grand augmente la sollicitation de la virole liée à la pression pour une même hauteur de liquide, tandis qu’un corps plus long peut présenter un comportement en flexion différent entre les supports. Six compartiments introduisent de multiples interfaces de cloison et des éléments de contrôle du ballottement qui modifient la rigidité locale et la densité de soudage.
Les limites de charge par essieu influencent également la décision finale. L’aluminium est choisi en partie pour préserver la charge utile, mais la réduction de la masse de la virole n’a de valeur que si la remorque finie reste dans les limites légales et structurelles de masse avec la densité de cargaison prévue. Le calcul de masse doit inclure les équipements internes, les trous d’homme, la tuyauterie de récupération des vapeurs, les passerelles, les béquilles, la suspension, la peinture et tous les renforts. Une décision relative à l’alliage fondée uniquement sur la virole nue peut surestimer le gain de charge utile réellement exploitable.
Contrôles de fabrication influençant le résultat du matériau
La traçabilité des tôles doit rester claire depuis l’inspection à réception jusqu’à la découpe et au formage. Des nuances 5xxx mélangées peuvent sembler similaires après fabrication ; la perte d’identification crée donc un problème sérieux de vérification. Les certificats matière, numéros de coulée, dimensions des tôles et états métallurgiques doivent être rapprochés avant la mise en production des tôles de virole.
La qualité des soudures est indissociable du choix de l’alliage. La préparation des joints doit éliminer l’oxyde et les contaminations sans incruster de particules d’acier. Des outils dédiés à l’aluminium, une manipulation propre du métal d’apport, un ajustage contrôlé et une pratique rigoureuse du gaz de protection réduisent le risque de porosité et d’inclusions. Un apport thermique excessif peut accroître la déformation et élargir la zone adoucie ; une fusion insuffisante crée un défaut structurel différent. La qualification de procédure doit être représentative des épaisseurs de tôle, types de joints et positions de soudage utilisés sur la citerne, plutôt que d’un échantillon pratique mais différent.
Après soudage, un examen visuel seul ne révélera pas tous les défauts pertinents. L’étendue des inspections doit se concentrer sur les limites sous pression, les transitions de fixation, les zones autour des cloisons et les autres régions où la concentration de contraintes et les conséquences d’une fuite sont importantes. Les réparations nécessitent la même attention que les soudures d’origine. Des cycles de réparation locaux répétés peuvent modifier la déformation, la qualité de finition et l’exposition thermique, en particulier dans les matériaux minces.
Une séquence de sélection rigoureuse
Définissez d’abord la gamme de liquides, l’itinéraire de transport, l’exposition climatique, la capacité cible, la configuration des essieux et les exigences de transport applicables. Établissez ensuite la géométrie de la virole et les cas de charge structurelle, y compris le fonctionnement avec remplissage partiel et le ballottement dynamique. Sélectionnez les alliages et états métallurgiques candidats selon leur comportement à la corrosion, les besoins de formage et les propriétés de conception à l’état soudé. Ce n’est qu’ensuite que l’épaisseur doit être optimisée avec les fonds, les cloisons, les renforts et les détails de fixation.
La spécification finale doit indiquer l’alliage, l’état métallurgique, la forme de produit, la tolérance d’épaisseur, la documentation matière, le métal d’apport approuvé, le procédé de soudage, les exigences d’inspection et les détails d’isolation pour les interfaces entre métaux dissemblables. Ce niveau de définition évite une substitution qui semble équivalente par son nom de nuance mais qui diffère par son état métallurgique, la qualité de la tôle ou les performances après fabrication.
Une virole fiable de citerne routière en aluminium pour carburant résulte de l’adéquation entre l’alliage, la structure achevée et son environnement d’exploitation. Le choix le plus défendable est celui dont la résistance à la corrosion, la résistance après soudage, l’aptitude au formage et l’épaisseur restent adéquates aux endroits où la citerne est réellement sollicitée et exposée.
Formulaire de demande de devis
Veuillez remplir le formulaire ci-dessous, et nos experts produits vous contacteront dans un délai d’une heure ouvrée. Tous les détails de votre demande sont strictement confidentiels et utilisés uniquement pour vous fournir une solution précise.
✅ Assistance technique en ligne 24h/24 et 7j/7 | Prêt à répondre à toute demande technique.
✅ Assistance complète pour les documents d’exportation | Nous fournissons l’ensemble des documents d’expédition afin d’assurer un dédouanement fluide.
LOGO
Cette magnifique maison de plage est un véritable havre de paix, nichée dans une communauté côtière sereine avec un accès direct à la plage.
Heures d’ouverture
Lundi - Vendredi : de 9 h à 17 h
Dimanche : Fermé
Fermé les jours fériés
Contact
+18888888888
hezuo@eyingbao.com123 West Street, Melbourne Victoria 3000 Australia
Demandez un devis gratuit dès aujourd’hui
Vous recherchez des modèles courants ou des spécifications personnalisées ? Nos ingénieurs sont prêts.
Contactez-nous dès aujourd’hui pour un partenariat durable !